گزارش میدانی خبرنگار «ایران» از یک شرکت قطعه سازی قزوین
مسیری که یک «سپر » تا رسیدن به خودرو طی میکند
گروه خودرو
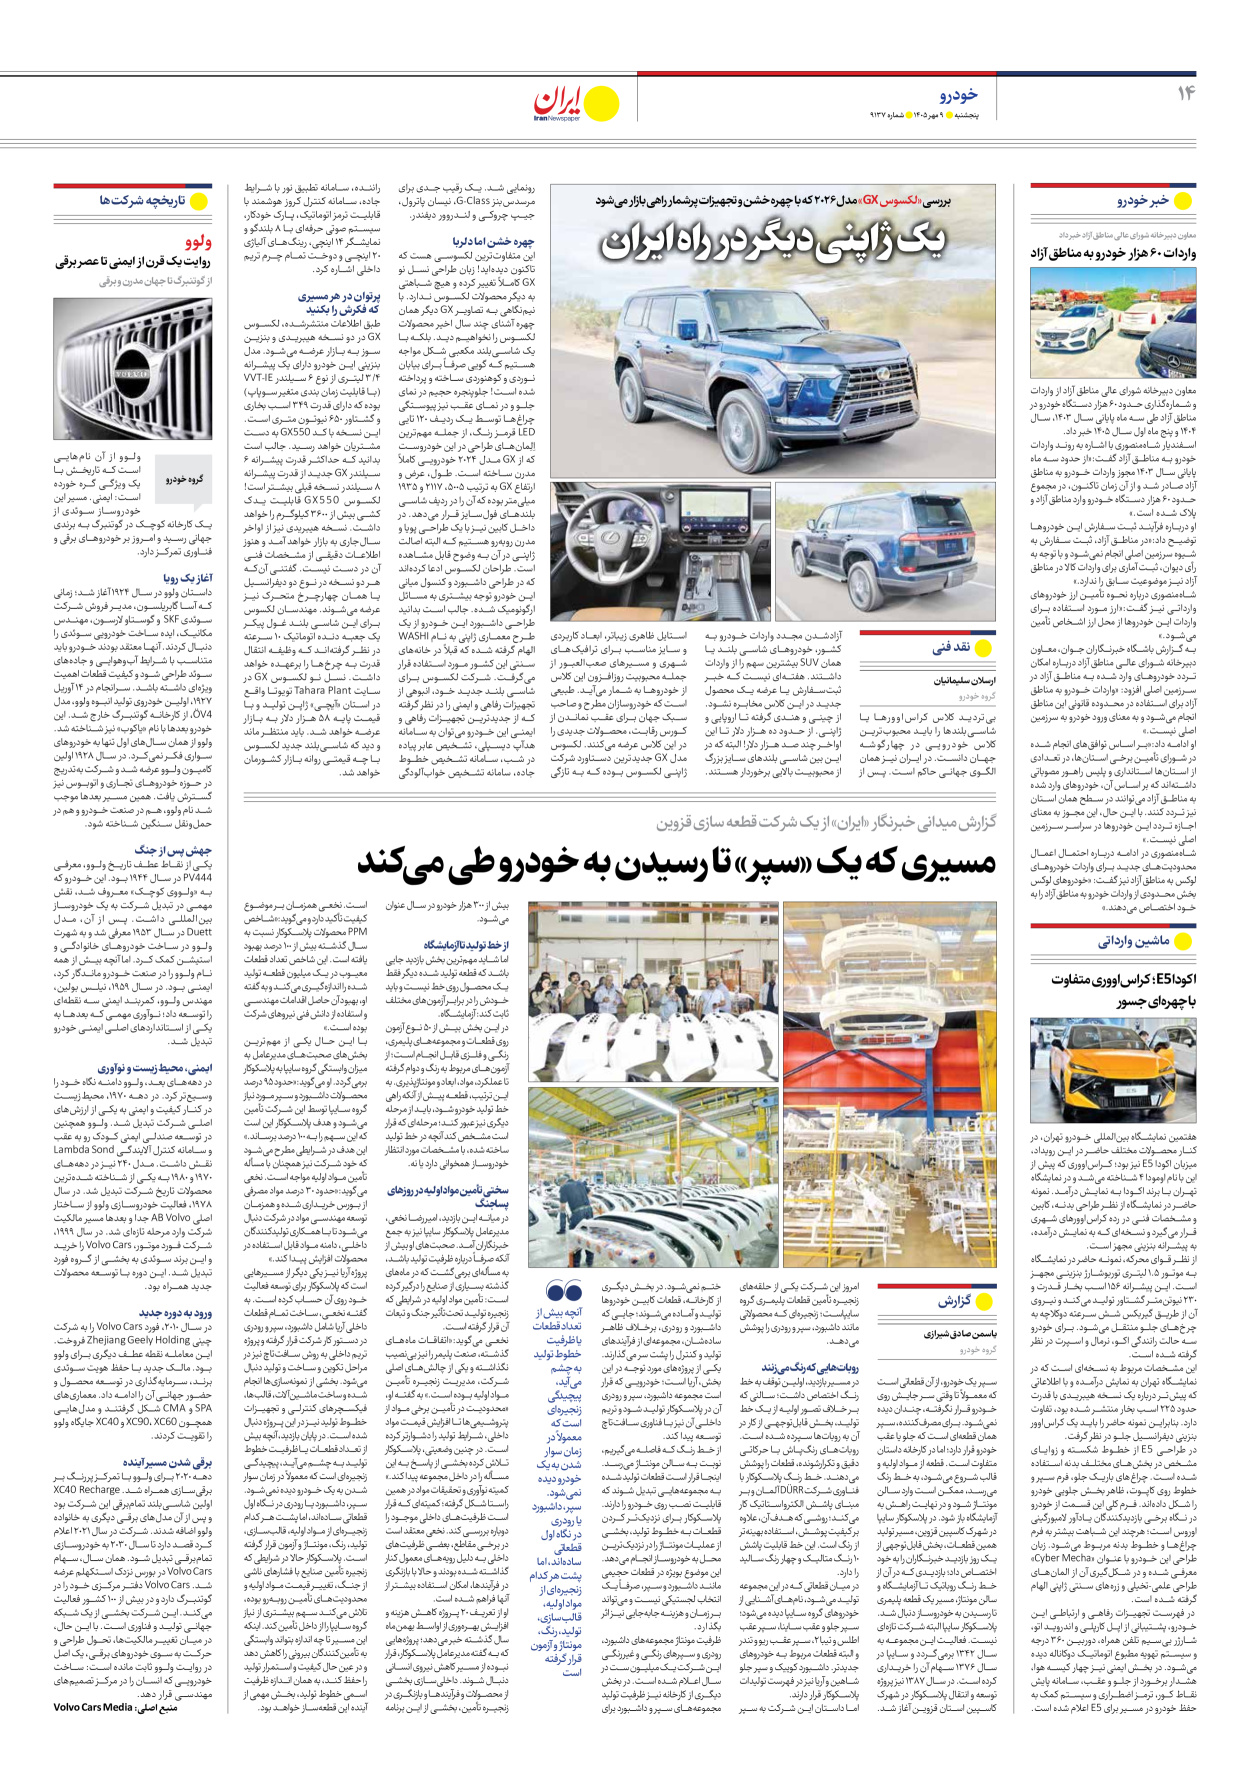
سپر یک خودرو، از آن قطعاتی است که معمولاً تا وقتی سر جایش روی خودرو قرار نگرفته، چندان دیده نمیشود. برای مصرفکننده، سپر همان قطعهای است که جلو یا عقب خودرو قرار دارد؛ اما در کارخانه داستان متفاوت است. قطعه از مواد اولیه و قالب شروع میشود، به خط رنگ میرسد، ممکن است وارد سالن مونتاژ شود و در نهایت راهش به آزمایشگاه باز شود. در پلاسکوکار سایپا در شهرک کاسپین قزوین، مسیر تولید همین قطعات، بخش قابلتوجهی از یک روز بازدید خبرنگاران را به خود اختصاص داد؛ بازدیدی که در آن از خط رنگ روباتیک تا آزمایشگاه و سالن مونتاژ، مسیر یک قطعه پلیمری تا رسیدن به خودروساز دنبال شد.
پلاسکوکار سایپا البته شرکت تازهای نیست. فعالیت این مجموعه به سال ۱۳۴۲ برمیگردد و سایپا در سال ۱۳۷۶ سهام آن را خریداری کرده است. در سال ۱۳۸۷ نیز پروژه توسعه و انتقال پلاسکوکار در شهرک کاسپین استان قزوین آغاز شد. امروز این شرکت یکی از حلقههای زنجیره تأمین قطعات پلیمری گروه سایپاست؛ زنجیرهای که محصولاتی مانند داشبورد، سپر و رودری را پوشش میدهد.
روباتهایی که رنگ میزنند
در مسیر بازدید، اولین توقف به خط رنگ اختصاص داشت؛ سالنی که بر خلاف تصور اولیه از یک خط تولید، بخش قابلتوجهی از کار در آن به روباتها سپرده شده است. روباتهای رنگپاش با حرکاتی دقیق و تکرارشونده، قطعات را پوشش میدهند. خط رنگ پلاسکوکار با فناوری شرکت DÜRR آلمان و بر مبنای پاشش الکترواستاتیک کار میکند؛ روشی که هدف آن، علاوه بر کیفیت پوشش، استفاده بهینهتر از رنگ است. این خط قابلیت پاشش ۱۰ رنگ متالیک و چهار رنگ سالید را دارد.
در میان قطعاتی که در این مجموعه تولید میشود، نامهای آشنایی از خودروهای گروه سایپا دیده میشود؛ سپر جلو و عقب ساینا، سپر عقب اطلس و تیبا ۲، سپر عقب ریو و تندر و البته قطعات مربوط به خودروهای جدیدتر. داشبورد کوییک و سپر جلو شاهین و آریا نیز در فهرست تولیدات پلاسکوکار قرار دارند.
اما داستان این شرکت به سپر ختم نمیشود. در بخش دیگری از کارخانه، قطعات کابین خودروها تولید و آماده میشوند؛ جایی که داشبورد و رودری، برخلاف ظاهر سادهشان، مجموعهای از فرآیندهای تولید و کنترل را پشت سر میگذارند. یکی از پروژههای مورد توجه در این بخش، آریا است؛ خودرویی که قرار است مجموعه داشبورد، سپر و رودری آن در پلاسکوکار تولید شود و تریم داخلی آن نیز با فناوری سافتتاچ توسعه پیدا کند.
از خط رنگ که فاصله میگیریم، نوبت به سالن مونتاژ میرسد. اینجا قرار است قطعات تولید شده به مجموعههایی تبدیل شوند که قابلیت نصب روی خودرو را دارند. پلاسکوکار برای نزدیکتر کردن قطعات به خطوط تولید، بخشی از عملیات مونتاژ را در نزدیکترین محل به خودروساز انجام میدهد. این موضوع بویژه در قطعات حجیمی مانند داشبورد و سپر، صرفاً یک انتخاب لجستیکی نیست و میتواند بر زمان و هزینه جابهجایی نیز اثر بگذارد.
ظرفیت مونتاژ مجموعههای داشبورد، رودری و سپرهای رنگی و غیررنگی این شرکت یک میلیون ست در سال اعلام شده است. در بخش دیگری از کارخانه نیز ظرفیت تولید مجموعههای سپر و داشبورد برای بیش از ۳۰۰ هزار خودرو در سال عنوان میشود.
از خط تولید تا آزمایشگاه
اما شاید مهمترین بخش بازدید جایی باشد که قطعه تولید شده دیگر فقط یک محصول روی خط نیست و باید خودش را در برابر آزمونهای مختلف ثابت کند: آزمایشگاه.
در این بخش بیش از ۵۰ نوع آزمون روی قطعات و مجموعههای پلیمری، رنگی و فلزی قابل انجام است؛ از آزمونهای مربوط به رنگ و دوام گرفته تا عملکرد، مواد، ابعاد و مونتاژپذیری. به این ترتیب، قطعه پیش از آنکه راهی خط تولید خودرو شود، باید از مرحله دیگری نیز عبور کند؛ مرحلهای که قرار است مشخص کند آنچه در خط تولید ساخته شده، با مشخصات مورد انتظار خودروساز همخوانی دارد یا نه.
سختی تأمین مواد اولیه در روزهای پساجنگ
در میانه این بازدید، امیررضا نخعی، مدیرعامل پلاسکوکار سایپا نیز به جمع خبرنگاران آمد. صحبتهای او بیش از آنکه صرفاً درباره ظرفیت تولید باشد، به مسألهای برمیگشت که در ماههای گذشته بسیاری از صنایع را درگیر کرده است: تأمین مواد اولیه در شرایطی که زنجیره تولید تحتتأثیر جنگ و تبعات آن قرار گرفته است.
نخعی میگوید:«اتفاقات ماههای گذشته، صنعت پلیمر را نیز بینصیب نگذاشته و یکی از چالشهای اصلی شرکت، مدیریت زنجیره تأمین مواد اولیه بوده است.» به گفته او، «محدودیت در تأمین برخی مواد از پتروشیمیها تا افزایش قیمت مواد داخلی، شرایط تولید را دشوارتر کرده است. در چنین وضعیتی، پلاسکوکار تلاش کرده بخشی از پاسخ به این مسأله را در داخل مجموعه پیدا کند.»
کمیته نوآوری و تحقیقات مواد در همین راستا شکل گرفته؛ کمیتهای که قرار است ظرفیتهای داخلی موجود را دوباره بررسی کند. نخعی معتقد است در برخی مقاطع، بعضی ظرفیتهای داخلی به دلیل رویههای معمول کنار گذاشته شده بودند و حالا با بازنگری در فرآیندها، امکان استفاده بیشتر از آنها فراهم شده است.
او از تعریف ۲۰ پروژه کاهش هزینه و افزایش بهرهوری از اواسط بهمنماه سال گذشته خبر میدهد؛ پروژههایی که به گفته مدیرعامل پلاسکوکار، قرار نبوده از مسیر کاهش نیروی انسانی دنبال شوند. داخلیسازی بخشی از محصولات و فرآیندها و بازنگری در زنجیره تأمین، بخشی از این برنامه است. نخعی همزمان بر موضوع کیفیت تأکید دارد و میگوید:«شاخص PPM محصولات پلاسکوکار نسبت به سال گذشته بیش از ۱۰۰ درصد بهبود یافته است. این شاخص تعداد قطعات معیوب در یک میلیون قطعه تولید شده را اندازهگیری میکند و به گفته او، بهبود آن حاصل اقدامات مهندسی و استفاده از دانش فنی نیروهای شرکت بوده است.»
با این حال یکی از مهمترین بخشهای صحبتهای مدیرعامل به میزان وابستگی گروه سایپا به پلاسکوکار برمیگردد. او میگوید:«حدود ۹۵ درصد محصولات داشبورد و سپر مورد نیاز گروه سایپا توسط این شرکت تأمین میشود و هدف پلاسکوکار این است که این سهم را به ۱۰۰ درصد برساند.»
این هدف در شرایطی مطرح میشود که خود شرکت نیز همچنان با مسأله تأمین مواد اولیه مواجه است. نخعی میگوید:«حدود ۳۰ درصد مواد مصرفی از بورس خریداری شده و همزمان توسعه مهندسی مواد در شرکت دنبال میشود تا با همکاری تولیدکنندگان داخلی، دامنه مواد قابل استفاده در محصولات افزایش پیدا کند.»
پروژه آریا نیز یکی دیگر از مسیرهایی است که پلاسکوکار برای توسعه فعالیت خود روی آن حساب کرده است. به گفته نخعی، ساخت تمام قطعات داخلی آریا شامل داشبورد، سپر و رودری در دستور کار شرکت قرار گرفته و پروژه تریم داخلی به روش سافتتاچ نیز در مراحل تکوین و ساخت و تولید دنبال میشود. بخشی از نمونهسازیها انجام شده و ساخت ماشینآلات، قالبها، فیکسچرهای کنترلی و تجهیزات خطوط تولید نیز در این پروژه دنبال شده است. در پایان بازدید، آنچه بیش از تعداد قطعات یا ظرفیت خطوط تولید به چشم میآید، پیچیدگی زنجیرهای است که معمولاً در زمان سوار شدن به یک خودرو دیده نمیشود. سپر، داشبورد یا رودری در نگاه اول قطعاتی سادهاند، اما پشت هر کدام زنجیرهای از مواد اولیه، قالبسازی، تولید، رنگ، مونتاژ و آزمون قرار گرفته است. پلاسکوکار حالا در شرایطی که زنجیره تأمین صنایع با فشارهای ناشی از جنگ، تغییر قیمت مواد اولیه و محدودیتهای تأمین روبهرو بوده، تلاش میکند سهم بیشتری از نیاز گروه سایپا را از داخل تأمین کند. اینکه این مسیر تا چه اندازه بتواند وابستگی به تأمینکنندگان بیرونی را کاهش دهد و در عین حال کیفیت و استمرار تولید را حفظ کند، به همان اندازه ظرفیت اسمی خطوط تولید، بخش مهمی از آینده این قطعهساز خواهد بود.